Moulage par injection de plastique pour pièces automobiles : guide du fournisseur de précision
Oct 16,2026Pièces moulées en plastique : matériaux, procédés et conseils de fabrication de précision
Oct 09,2026Plastiques médicaux moulés par injection : un guide pratique pour les fabricants d'appareils
Sep 30,2026Processus de moulage par injection de plastique expliqué : étapes, matériaux et qualité
Sep 24,2026Services de moulage par injection de plastique : ce que les fabricants doivent savoir avant de commander
Sep 18,2026Une voiture de tourisme moderne transporte entre 150 et 200 kilogrammes de plastique, dont très peu est visible. La majeure partie se trouve dans des carters de moteur, des bagues de jambe de force, des dispositifs de réglage de lampes et des outils de maintenance auxquels personne ne pense jusqu'à ce que quelque chose cesse de fonctionner correctement. Derrière chacun de ces petits composants se trouvent un moule, une spécification de matériau et une tolérance dimensionnelle qui doivent tenir pour des centaines de milliers de tirs.
Nous fabriquons des pièces en plastique de précision à Suzhou depuis 2002, et le travail dans le secteur automobile fait partie de cette histoire pour l'essentiel. Ce qui suit est notre vision pratique du moulage par injection plastique pour les pièces automobiles : où se trouvent ces pièces, comment les matériaux sont sélectionnés, comment les moules sont conçus autour d'eux et ce qu'un acheteur doit vérifier avant d'approuver un outil.
La raison pour laquelle le moulage par injection est devenu le processus par défaut pour les composants automobiles est assez simple. Un moule bien construit peut fonctionner pendant plusieurs centaines de milliers de cycles, et la différence entre le premier tir et le cent millième tir se mesure en microns. Pour les pièces structurelles, cette cohérence compte plus que n’importe quelle propriété principale. Deux pièces extraites du même outil, à des mois d’intervalle, doivent s’assembler de la même manière.
Il y a aussi l’argument du poids et de l’intégration. Chaque composant qui passe du métal au plastique technique permet d'économiser des grammes ou des kilogrammes du véhicule, et à l'ère électrique, cette économie se transforme directement en autonomie. Le moulage permet également de former des nervures, des encliquetages, des bossages de montage et des filetages en un seul cycle, ce qui supprime la plupart des opérations secondaires.
Ensuite, il y a la gamme de matériaux. Les nylons chargés de verre, POM, PBT, PC/ABS et bien d'autres permettent à un ingénieur d'adapter la rigidité, la résistance à la chaleur, le comportement au frottement ou la clarté à un endroit spécifique. Des techniques telles que le moulage par insert et le surmoulage vont encore plus loin et combinent le métal et le plastique dans le même cycle.
Les composants que nous produisons définissent rarement l’apparence d’une voiture. Ce qu'ils définissent, c'est si un sous-ensemble continue de fonctionner après dix ans de vibrations, de variations de température et d'humidité. C'est pourquoi les pièces automobiles moulées par injection que nous fabriquons ont tendance à se regrouper en trois familles.
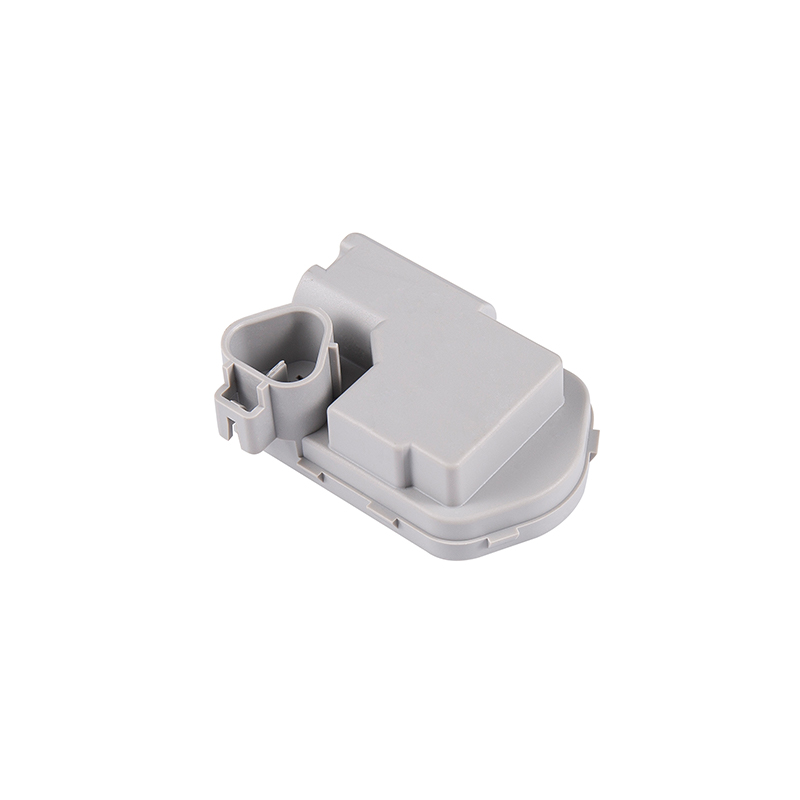
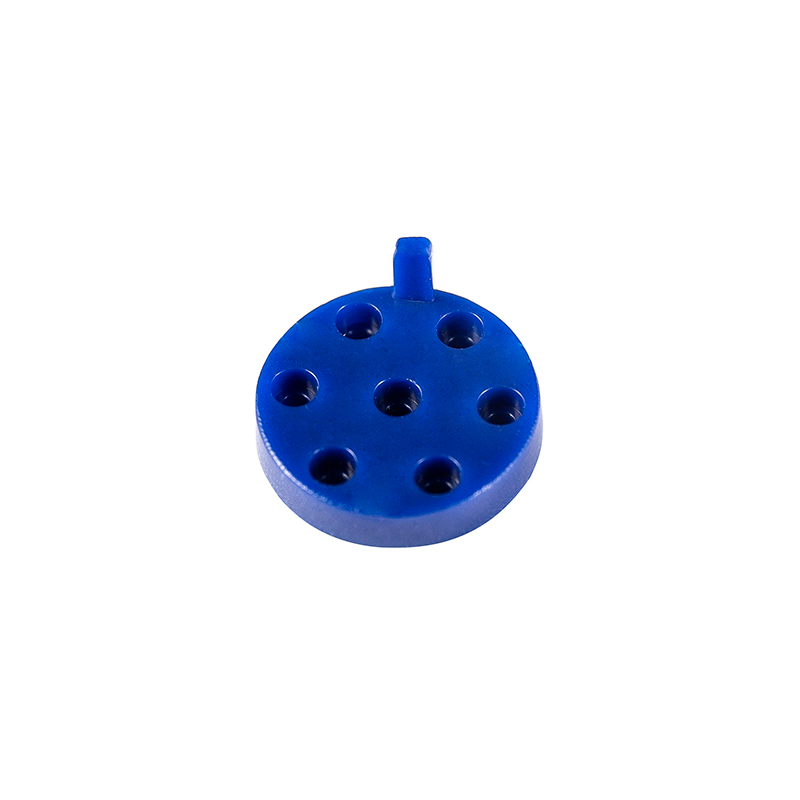
Un moteur de mise à niveau des phares est un dispositif de contrôle de mouvement. Il incline la poutre vers le haut ou vers le bas en fonction de la charge ou des conditions de conduite, et comme il vit à l'intérieur d'un boîtier étanche exposé à la chaleur et aux vibrations, son boîtier en plastique doit conserver des positions de montage précises et une épaisseur de paroi uniforme pendant des années. La géométrie du renfort et la tige d'éjection sont tout aussi importantes : si la coque se déforme sous la charge du moteur, l'alignement du faisceau dérive.
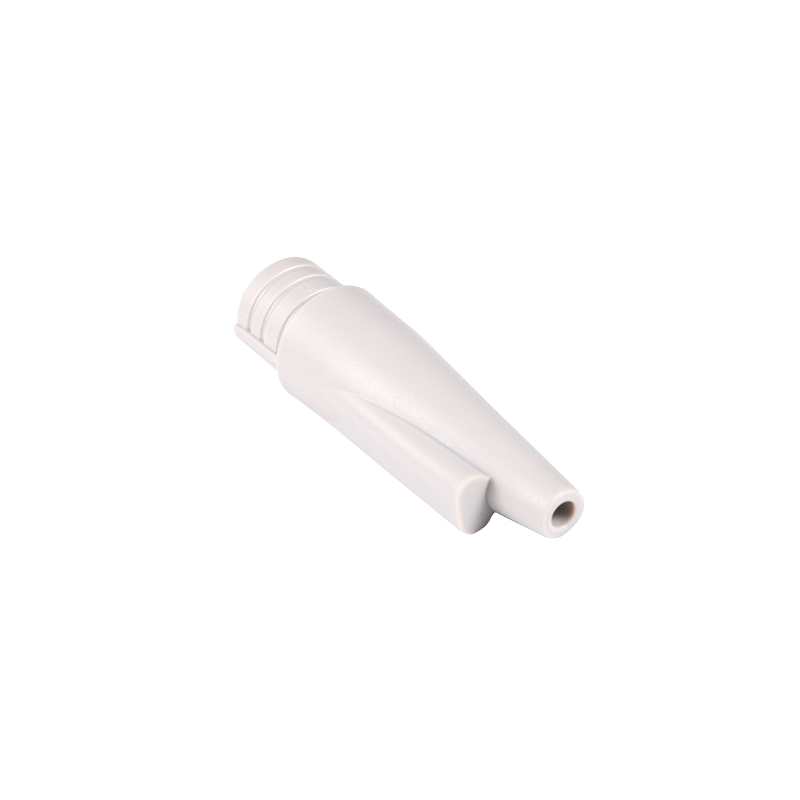
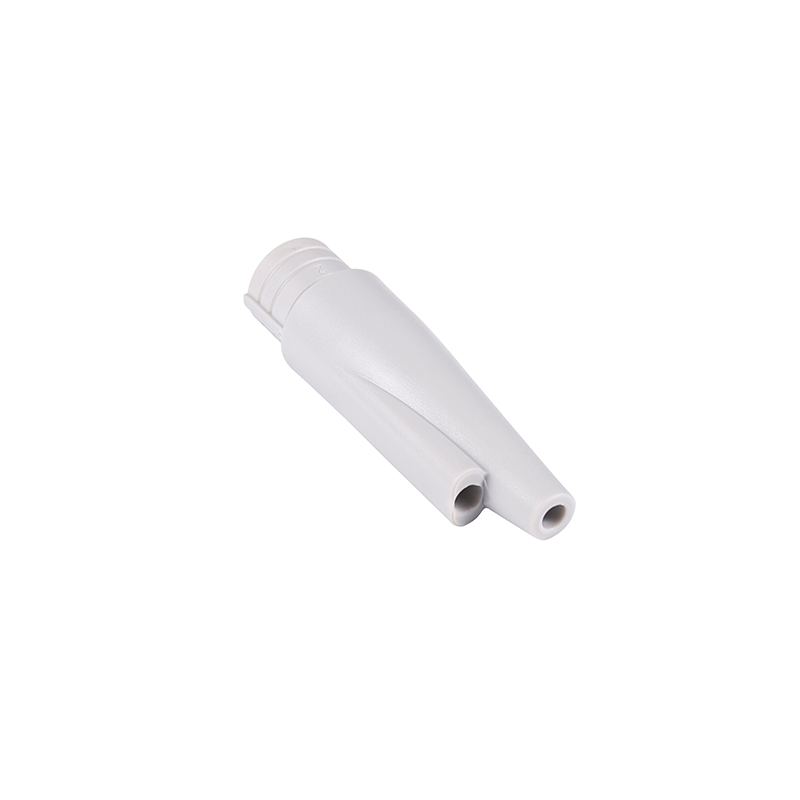
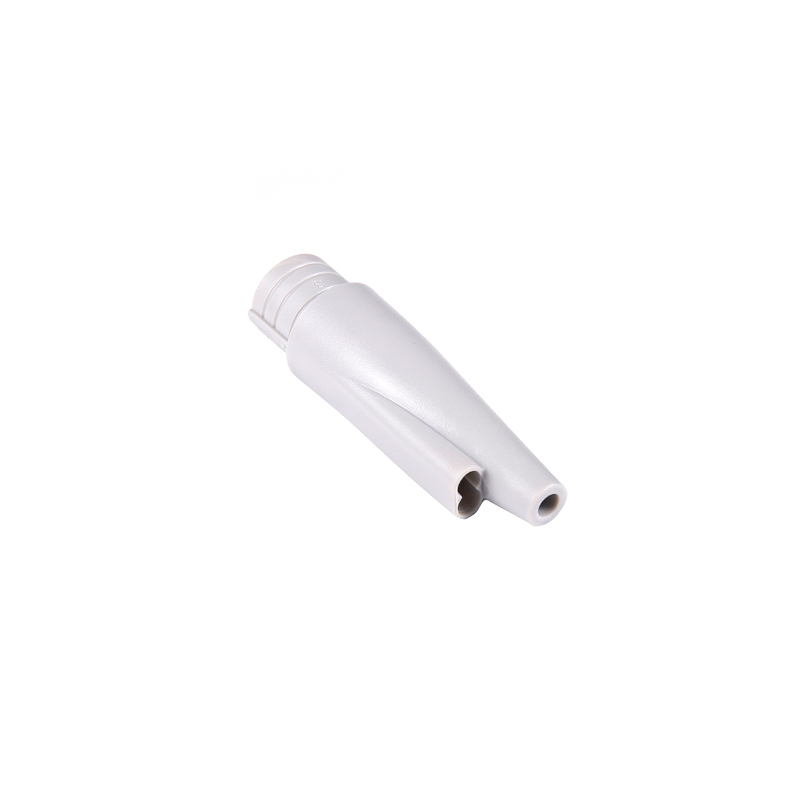
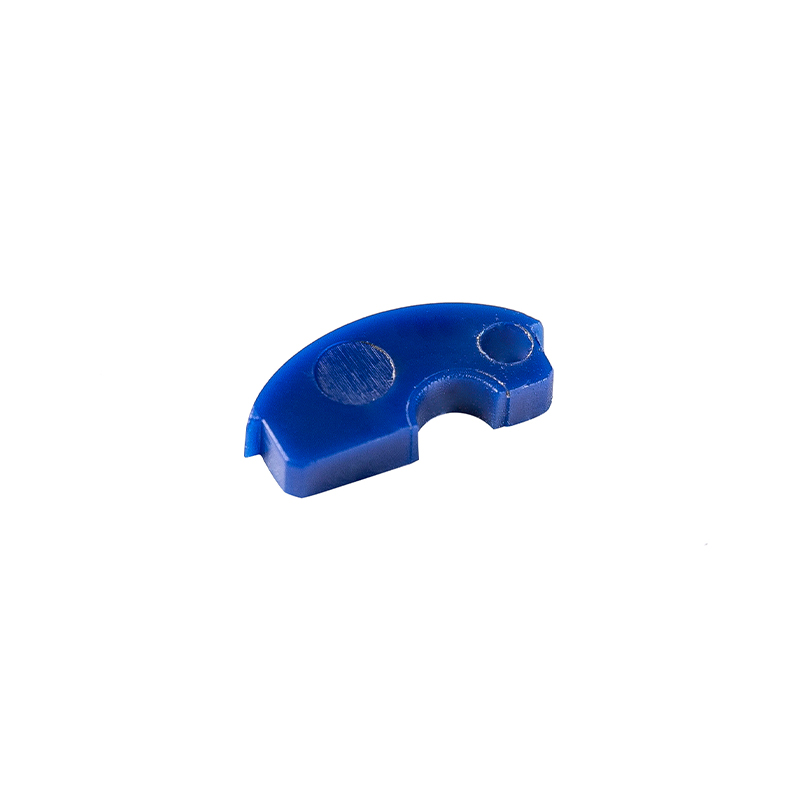
Coque supérieure T2 pour moteur de nivellement de phare automobile Boîtier PA66 30 % GF moulé avec précision pour les ensembles moteurs de gradation, avec prises et broches intégrées ; utile lorsque la géométrie de montage précise permet un alignement stable du faisceau. Voir le produit → Les pièces de cette taille sont presque toujours livrées avec un rapport d'inspection du premier article, ou au minimum un rapport dimensionnel couvrant les caractéristiques de montage critiques. Ces quelques dixièmes de millimètres déterminent si le faisceau atterrit dans la plage autorisée dans chaque unité assemblée.
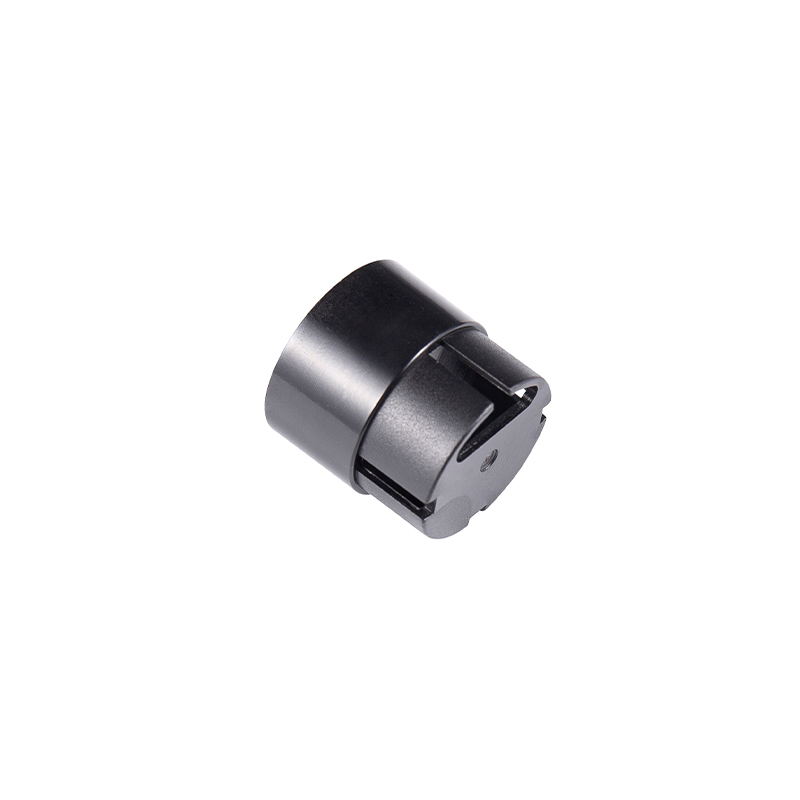
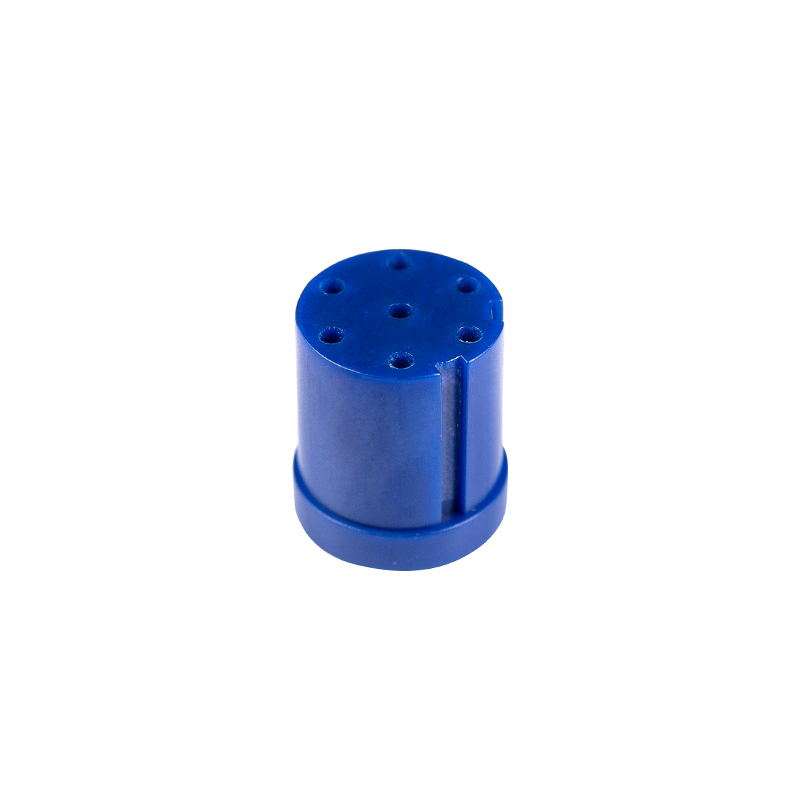
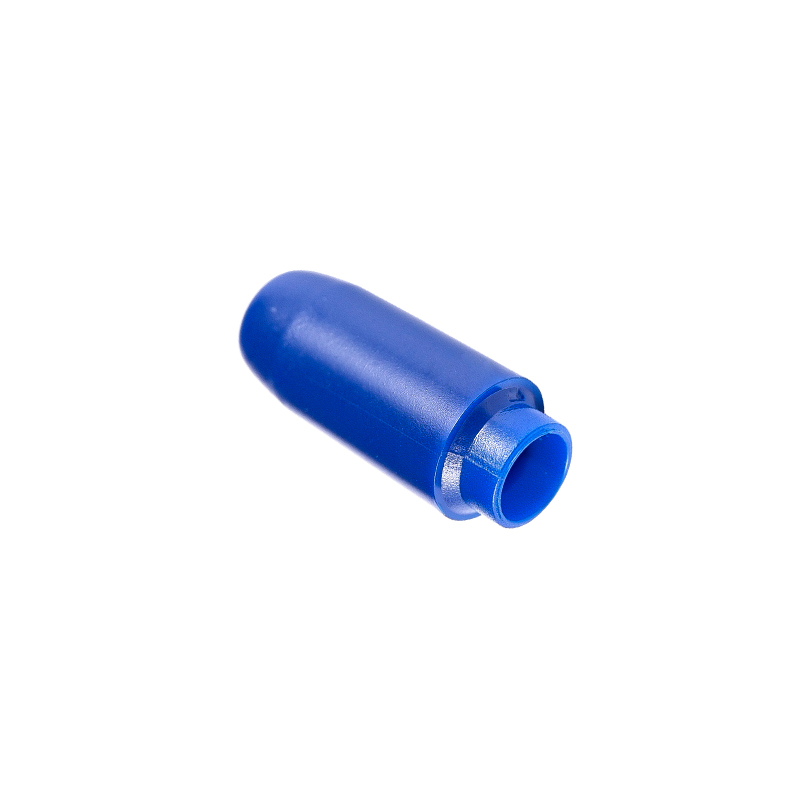
Les vérins de hayon électriques fonctionnent sous charge pendant toute leur durée de vie, les manchons à ressort intérieurs et extérieurs glissant les uns contre les autres. Ici, le choix des matériaux n’est pas anodin. Les manchons intérieurs sont généralement moulés à partir d'un polymère tel que le PA612, qui absorbe moins d'humidité et conserve donc ses dimensions malgré les variations d'humidité et de température, tandis que les manchons extérieurs sont généralement en PA66 ou en une qualité chargée de verre qui supporte la charge axiale.
analyse du processus de moulage par injection des bagues de jambe de force
Bague PA66 70G33L pour systèmes de jambe de force électriques automobiles Douille PA66 70G33L moulée par injection pour les assemblages de jambes de force électriques, permettant un ajustement précis, une charge stable et un fonctionnement répété plus silencieux. Voir le produit → Il s'agit de petites pièces, souvent de quelques grammes seulement chacune, mais leur rondeur et l'uniformité de l'épaisseur de leur paroi déterminent si une jambe de force fonctionne silencieusement au cent millième cycle ou commence à gémir.
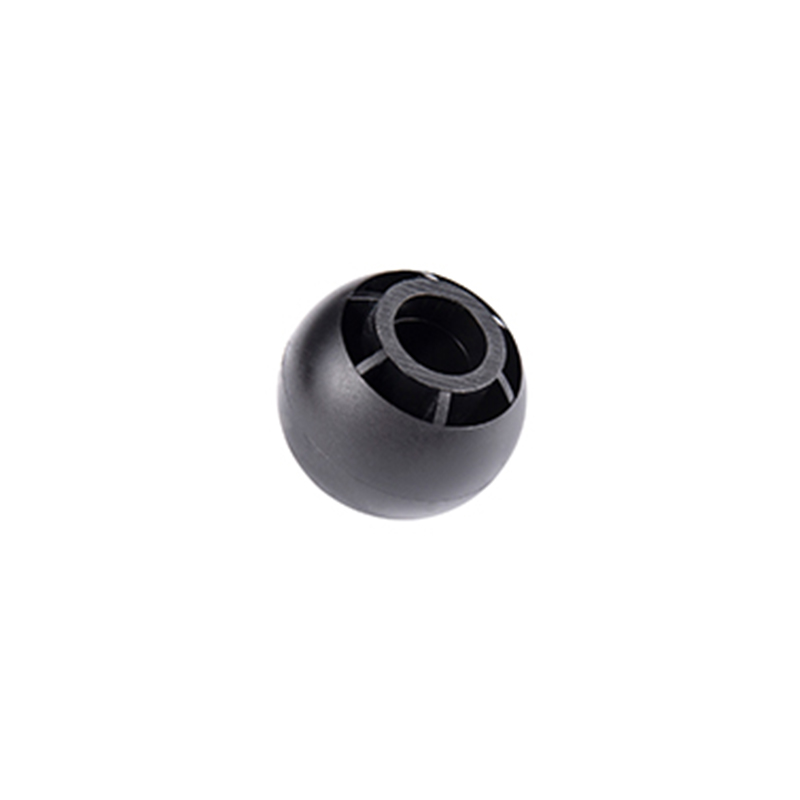
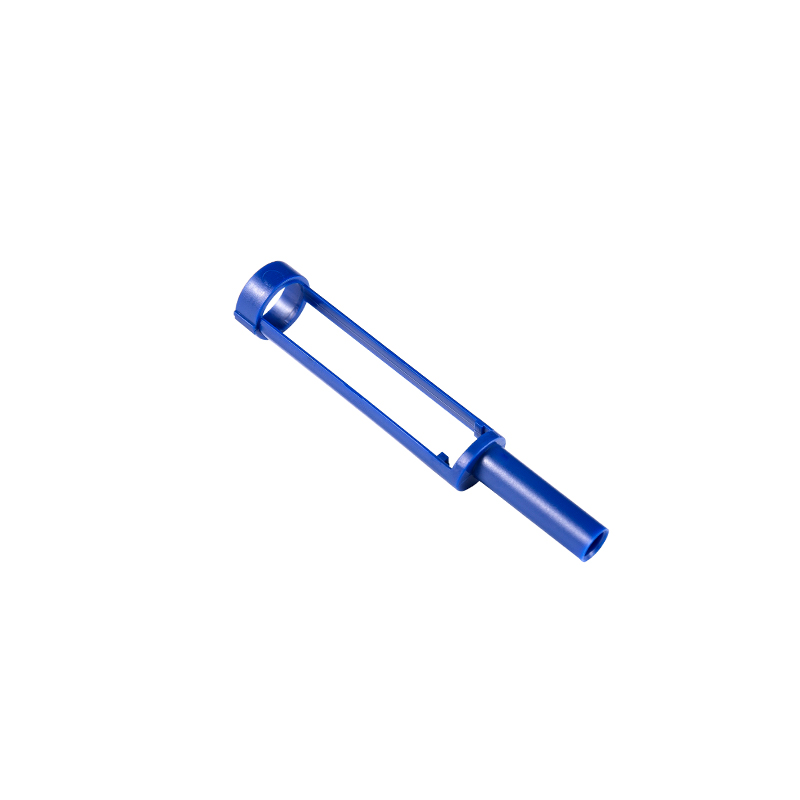
Toutes les pièces automobiles ne finissent pas sur un véhicule. Les démonte-pneus, les équilibreuses de roues et les équipements de levage s'appuient sur des attaches en plastique et des inserts de protection afin que les têtes d'outils en acier n'endommagent pas les jantes coûteuses. Une attache à bille moulée par injection de 16 grammes est un bon exemple de cette catégorie : petite, étroitement spécifiée et existant uniquement pour supporter des charges répétées sans endommager la surface avec laquelle elle entre en contact.
Attache à bille PA66 16g pour équipement de réparation automobile Fixation à bille PA66 21SPC moulée par injection, 16 g, pour fixations répétées dans les équipements automobiles et d'atelier de réparation, avec tête sphérique pour un alignement plus facile. Voir le produit → Ces articles sont souvent achetés par lots, le coût unitaire compte donc parallèlement aux performances. Pourtant, il est impossible de deviner le matériau, car un atelier de réparation est un environnement plus hostile qu'une voiture de tourisme.
La sélection des matériaux dans le secteur automobile se limite rarement à une seule propriété. Il s'agit d'une négociation entre la rigidité, le comportement aux chocs, la résistance à la chaleur, l'absorption d'humidité, l'exposition aux produits chimiques et le coût par kilogramme. Le tableau ci-dessous résume les polymères avec lesquels nous travaillons le plus souvent et le raisonnement derrière chaque choix.
| Matériel | Utilisation automobile typique | Pourquoi il est choisi |
|---|---|---|
| PA66-GF30 | Manchons extérieurs de jambe de force, bagues structurelles | Haute rigidité et résistance à la chaleur sous charge soutenue |
| PA612 | Manchons intérieurs de ressort de jambe de force | La faible absorption d'humidité maintient les dimensions stables dans le temps |
| PA66 (non rempli) | Patins d'usure, bagues coulissantes | Solidité et résistance à l’abrasion sans fragilité |
| POM | Fixations de précision, petits engrenages | Faible frottement et excellente répétabilité dimensionnelle |
| PBT-GF20 | Éléments de réglage et d'entraînement | Résistance chimique et comportement au moulage stable |
| PC/ABS | Logements exposés au soleil ou à la chaleur | Résistance aux chocs avec une bonne finition de surface |
| PA6 | Supports structurels généraux | Coût, ténacité et transformabilité équilibrés |
Remarquez le modèle qui parcourt le tableau. Chaque fois qu'une pièce doit rester bien ajustée pendant des années de cycle d'humidité, nous nous tournons vers un matériau à faible absorption d'eau. Chaque fois qu'une pièce doit survivre à un frottement, nous nous tournons vers le POM ou un nylon non chargé. La décision est motivée par le mode de défaillance que nous voulons éviter, et non par une préférence pour une famille de résines.
La plupart des problèmes de qualité dans le moulage automobile sont conçus bien avant le premier tir. L'emplacement des portes, la disposition du circuit de refroidissement, la stratégie d'éjection et la compensation du retrait fixent le plafond de ce que le processus peut réaliser. Un moule qui se remplit de manière inégale produira des pièces qui se déformeront de manière inégale, quelle que soit la manière dont les paramètres de la machine sont ajustés par la suite.
Côté production, la discipline est plus simple à décrire qu'à maintenir : verrouiller la fenêtre de processus, la surveiller et traiter toute dérive comme un signal plutôt que comme une nuisance. L’entretien périodique du moule prolonge la durée de vie de l’outil à moindre coût que le remplacement d’un insert d’empreinte usé.
Que vous recherchiez un seul support ou une famille de composants associés, quelques questions séparent un projet fluide d'un projet difficile.
Aucune de ces questions ne nécessite un grand fournisseur. Ils nécessitent un fournisseur disposé à y répondre par écrit.
Le moulage par injection de plastique pour les pièces automobiles est un domaine dans lequel le composant visible ne constitue jamais toute l’histoire. Le véritable travail se déroule dans la spécification des matériaux, la conception des moules et la discipline du processus qui maintient quelques grammes de polymère dans les limites de tolérance pendant une décennie. C'est la partie du travail sur laquelle nous nous concentrons depuis 2002, et c'est la partie qui décide encore de la réussite d'un programme.
Droits d'auteur © Suzhou Huanxin Precision Mouling Co., Ltd. Tous droits réservés. Fournisseur de moulage par injection plastique sur mesure