Plastiques médicaux moulés par injection : un guide pratique pour les fabricants d'appareils
Sep 30,2026Processus de moulage par injection de plastique expliqué : étapes, matériaux et qualité
Sep 24,2026Services de moulage par injection de plastique : ce que les fabricants doivent savoir avant de commander
Sep 18,2026Moulage par injection plastique : types, conception, coûts et comment choisir un fabricant de moules
Sep 11,2026Moulage par injection de plastique médical : matériaux, normes et contrôle des processus
Sep 04,2026Les plastiques médicaux sont rarement choisis pour des raisons de commodité. Ils sont choisis parce qu'un dispositif doit survivre à la stérilisation, conserver ses dimensions pendant des années et ne jamais introduire de réaction inattendue dans le corps du patient. Le moulage par injection est ce qui transforme ces polymères en pièces finies en volume, mais le moulage pour le travail médical est une discipline à part entière plutôt qu'une variation de la production de pièces ordinaires.
Nous sommes un fabricant de moules de précision et de moulage par injection travaillant dans le parc industriel Hengjing dans le district de Wuzhong, Suzhou. Depuis septembre 2002, notre équipe conçoit des moules et moule des composants en plastique de petite et moyenne précision pour les constructeurs d'équipements, et le travail médical est devenu la plus grande part de notre activité, depuis les coquilles de scalpel mini-invasives jusqu'aux pièces d'entraînement des stylos injecteurs et aux connecteurs transparents utilisés dans les endoscopes.
Une pièce médicale tombe rarement en panne pour les mêmes raisons qu'une pièce grand public. Personne ne se plaint de la couleur d’une tige de poussée ; ils se plaignent lorsqu'un connecteur se fissure après le troisième cycle d'autoclave, ou lorsqu'un lot d'engrenages arrive avec un centième de millimètre hors spécifications et que la chaîne de montage s'arrête. Le moulage par injection médicale est jugé sur la répétabilité, les preuves et le comportement des matériaux.
Quatre exigences façonnent presque toutes les décisions concernant un programme médical :
Au fil des années, notre magasin a élaboré une carte pratique indiquant quels plastiques techniques conviennent à quelle fonction d'appareil. Le tableau ci-dessous est la version courte de cette carte, limitée aux matériaux qui apparaissent encore et encore dans les projets médicaux.
| Matériel | Pourquoi il est choisi | Pièces médicales typiques |
|---|---|---|
| PC transparent | Clarté optique, robustesse, survit aux nettoyages répétés | Connecteurs gastroscope, lentilles, disques rotatifs, coudes de laryngoscope |
| ABS | Stabilité dimensionnelle, finition soignée, montage facile | Coques de poignées de scalpel, caches de fixation d'aiguilles, capuchons de protection, caches charnières |
| PA66 avec fibre de verre et PTFE | Rigidité, résistance à l'usure et faible frottement en contact glissant | Engrenages de tambour pour stylo d'injection, tiges de poussée, poignées arrière |
| PBT et PBT-20GF | Résistance chimique, comportement stable après stérilisation | Entraîneurs de tige de poussée, barillets rotatifs |
| POM | Résistance au fluage, dimensions précises et stables | Boutons de déverrouillage, petits engrenages du mécanisme |
| PP et PE | Inertie chimique, flexibilité, faible coût | Supports de lecteur de carte, boîtiers, pièces adjacentes au fluide |
| PA12 et PA612 | Faible absorption d'humidité, ténacité à basse température | Ensembles de lampes, manchons à ressort et bagues |
La partie intéressante n’est jamais la fiche technique. Un composé PA66-GF30 modifié avec du PTFE se comporte très différemment dans un engrenage à paroi mince que dans une tige de poussée épaisse, et cette différence détermine la position du portail, la pression de maintien et le temps de refroidissement. Nous réglons normalement ces questions par un court essai de moulage avant que le moule de production ne soit finalisé, car quelques heures de travail d'essai coûtent moins cher qu'un outil qui ne peut pas respecter la tolérance.
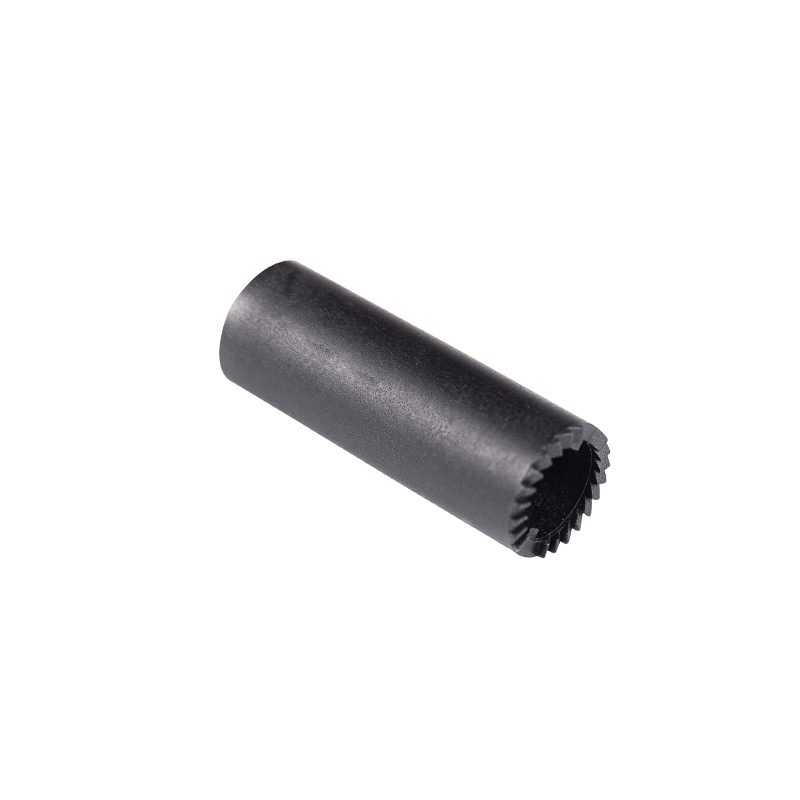
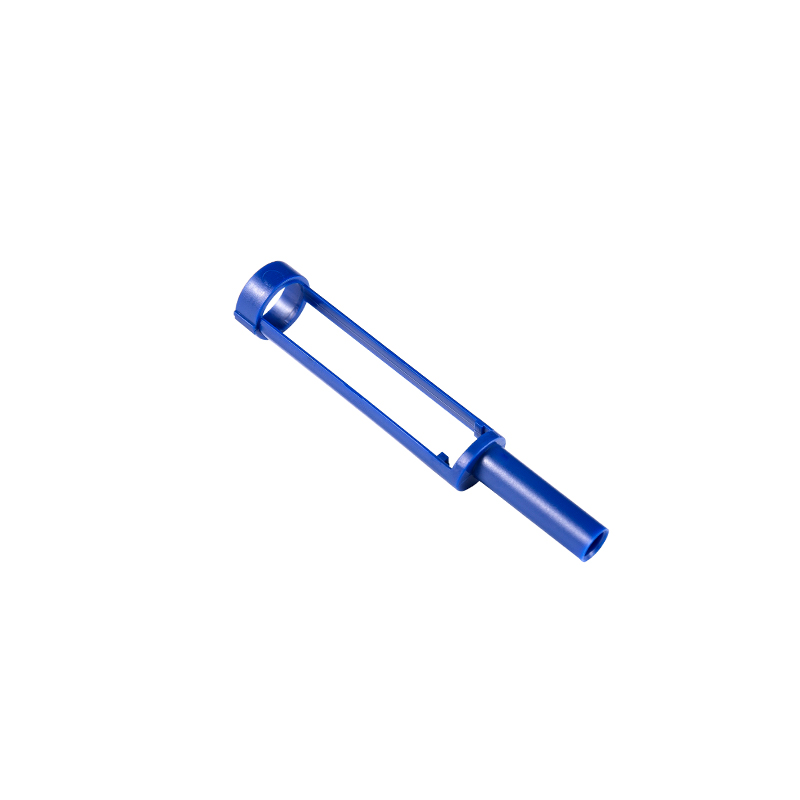
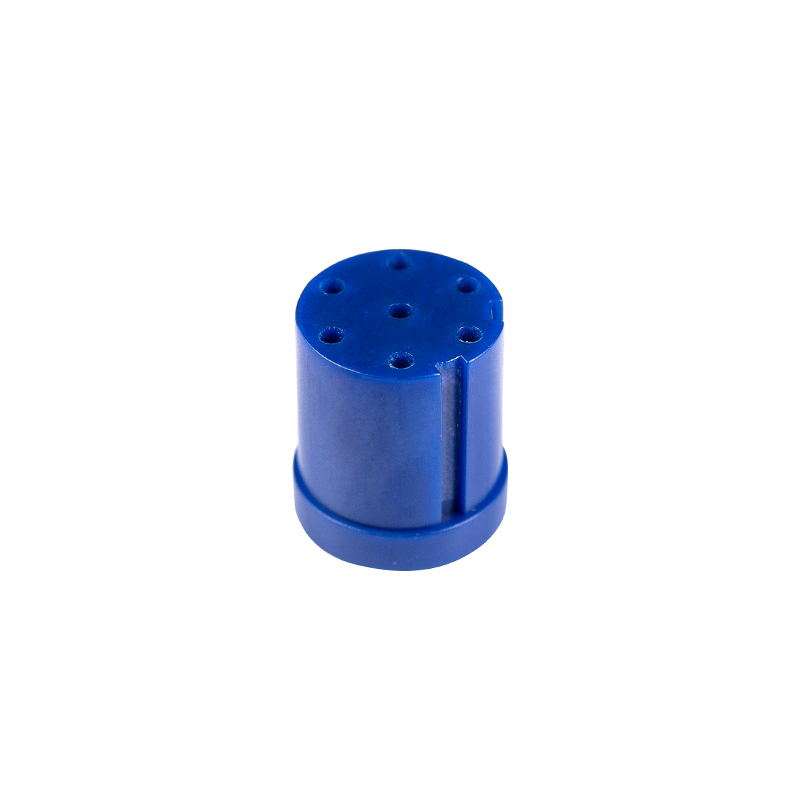
Vitesse médicale de tambour de stylo d'injection du moulage par injection PA66 GF30 15PTEE Matériel: PA66 GF30 15PTEE Voir le produit → Dans le travail médical, la plupart des problèmes de qualité sont conçus ou résolus bien avant le démarrage de la machine. Trois domaines reviennent dans presque tous les projets.
Les parois minces se remplissent rapidement mais se déforment ; les murs épais moisissent lentement et coulent. Sur une pièce transparente, même une légère variation de la section de la paroi se manifeste sous la forme d'une distorsion optique que le client remarquera immédiatement. L'épaisseur de la paroi est donc équilibrée et le refroidissement est conçu autour de la géométrie plutôt que de la base du moule.
L'emplacement de la porte définit la position des lignes de soudure, et une ligne de soudure dans une pièce médicale porteuse constitue un risque en termes de durabilité. Là où une pièce doit rester transparente, des portes et des évents sont placés de manière à ce que les fronts d'écoulement se rencontrent dans des zones cachées ou non critiques du point de vue optique.
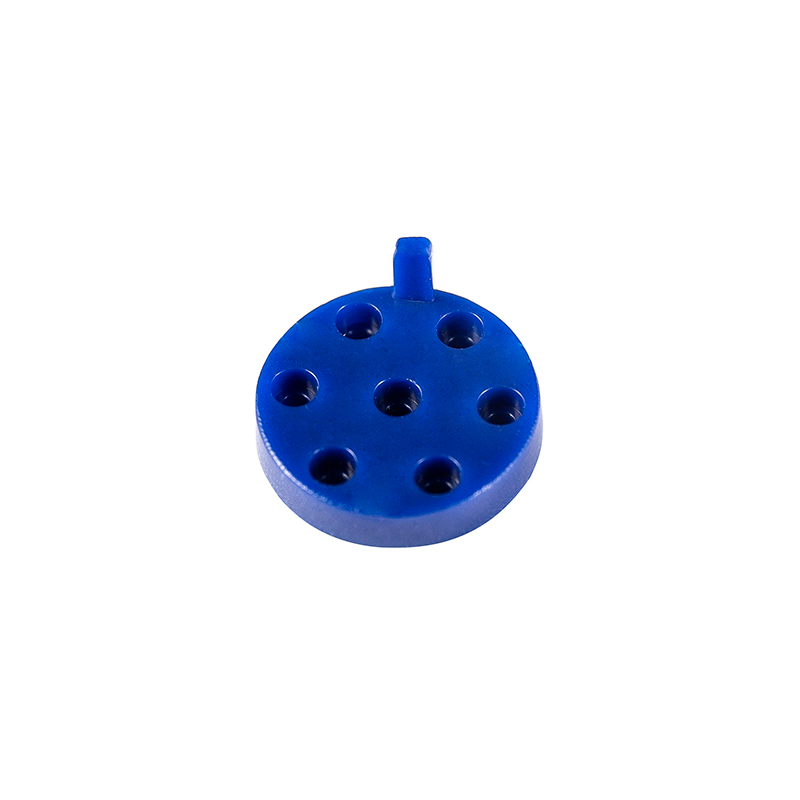
De nombreux appareils combinent un insert métallique avec un corps moulé : une plaque de fixation de tube en acier, un arbre surmoulé, un manchon surmoulé. Le moule doit maintenir cet insert exactement au bon endroit pendant que le polymère se rétracte autour de lui, ce qui constitue autant un problème de fixation et de refroidissement qu'un problème de moulage.
Les premiers clichés sont faciles à réaliser ; le millième coup est celui qui compte. Notre atelier de production utilise des machines d'injection de précision contrôlées par ordinateur, soutenues par une fabrication de moules en interne et des instruments de mesure de précision, de sorte qu'un outil peut être ajusté, réparé ou recoupé sans attendre l'intervention d'un fournisseur extérieur.
Pour les pièces médicales, nous corrigeons la fenêtre de processus lors de la validation, puis la traitons comme une limite plutôt que comme une suggestion. La température de fusion, la pression de maintien, le temps de refroidissement et la température du moule sont enregistrés par moule et par pièce, et toute dérive en dehors de la fenêtre déclenche une inspection plutôt qu'un ajustement espéré.
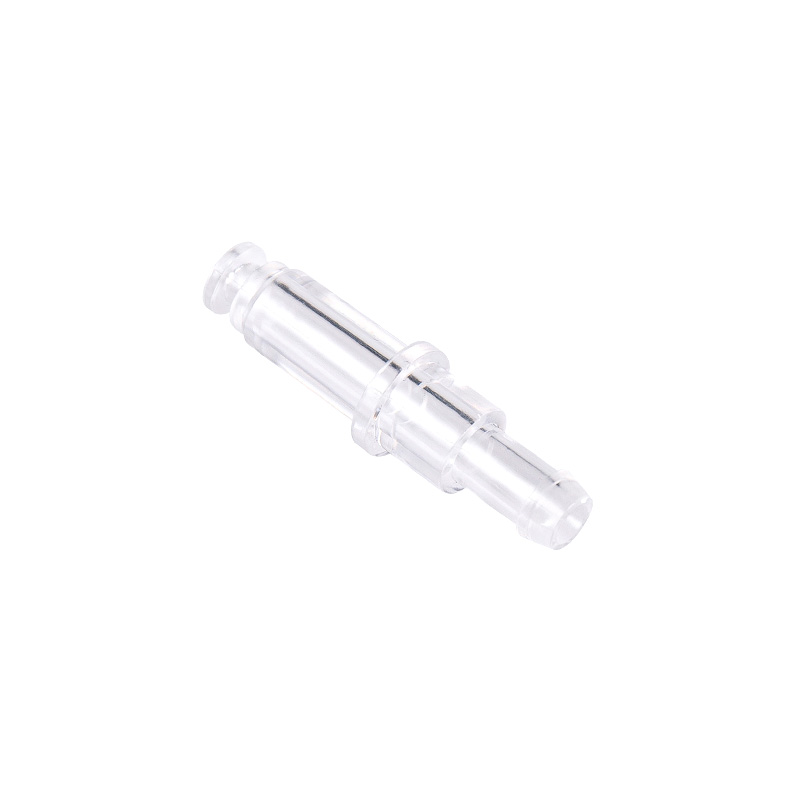
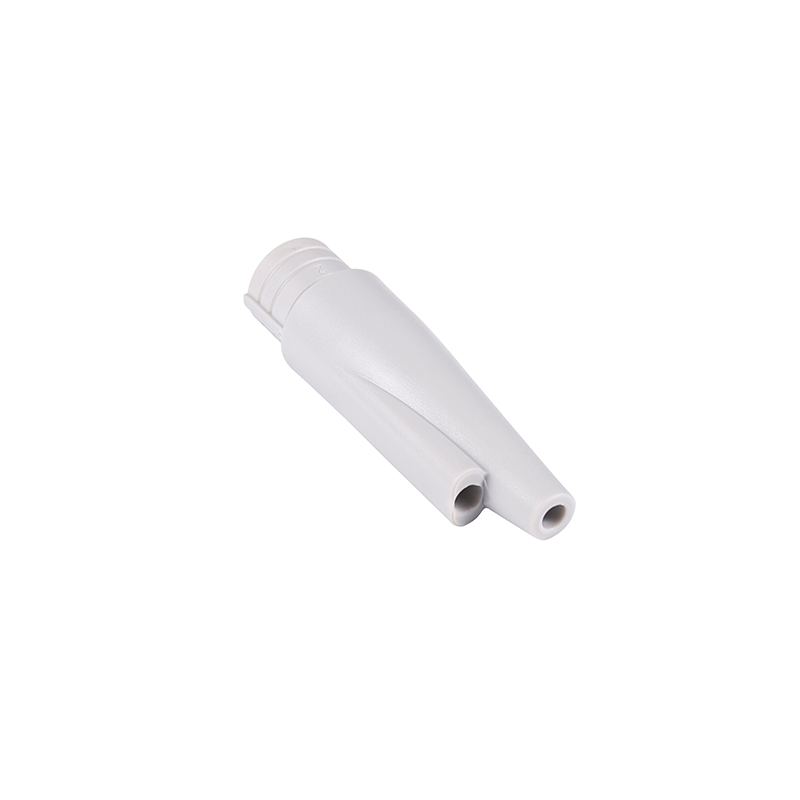
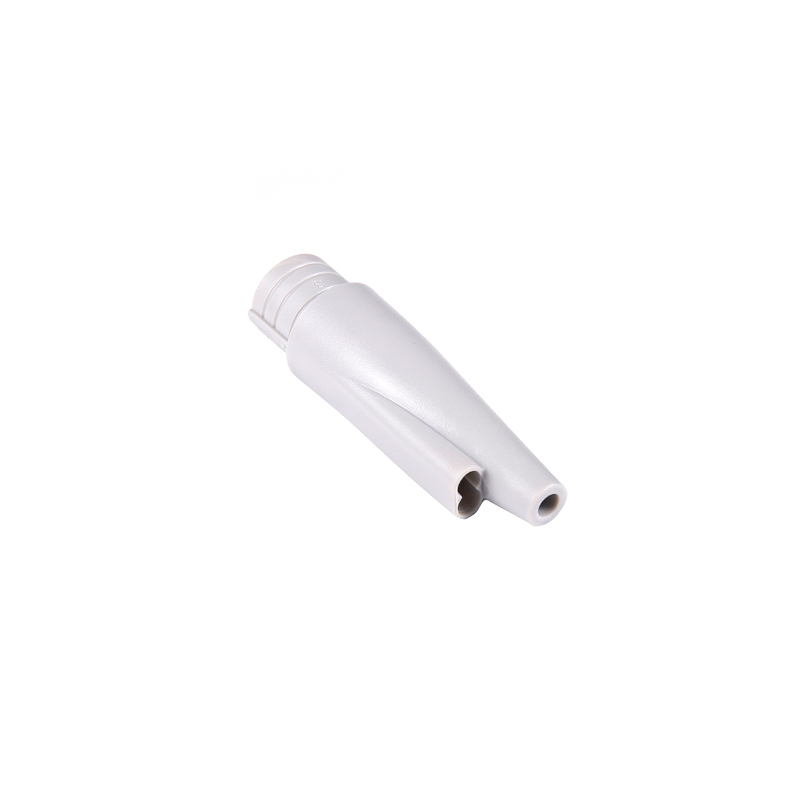
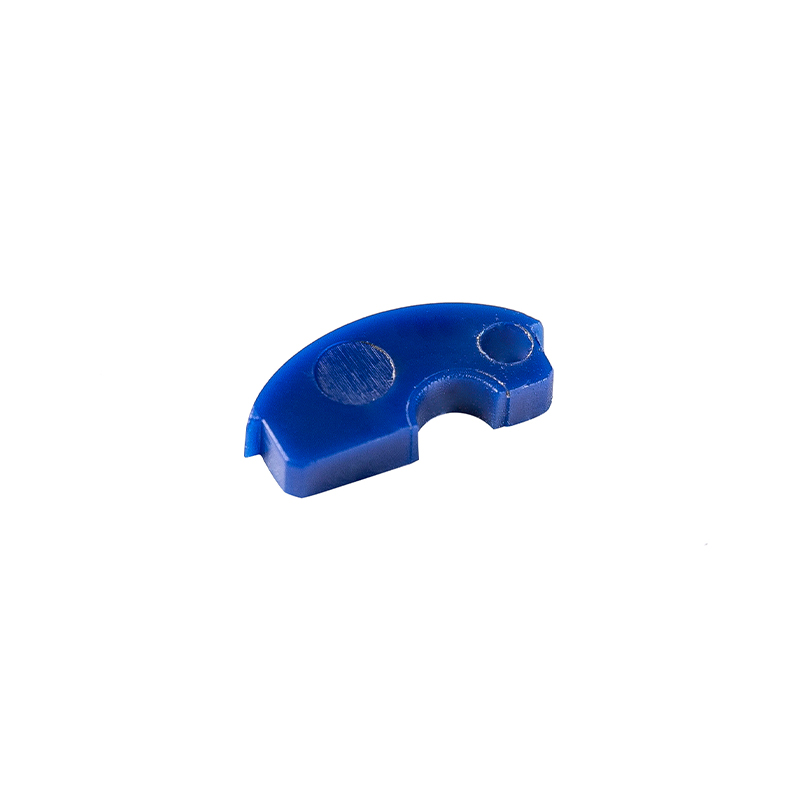
connecteur moulé par injection transparent du gastroscope 1.6g médical Le connecteur transparent moulé par injection du gastroscope médical de 1,6 g est spécialement conçu pour l’endoscopie moderne. Le connecteur est fabriqué à partir de matériaux de qualité médicale de haute qualité... Voir le produit → Notre gamme médicale a été construite autour de familles de dispositifs spécifiques plutôt que de formes génériques, et chaque famille porte sa propre logique matérielle.
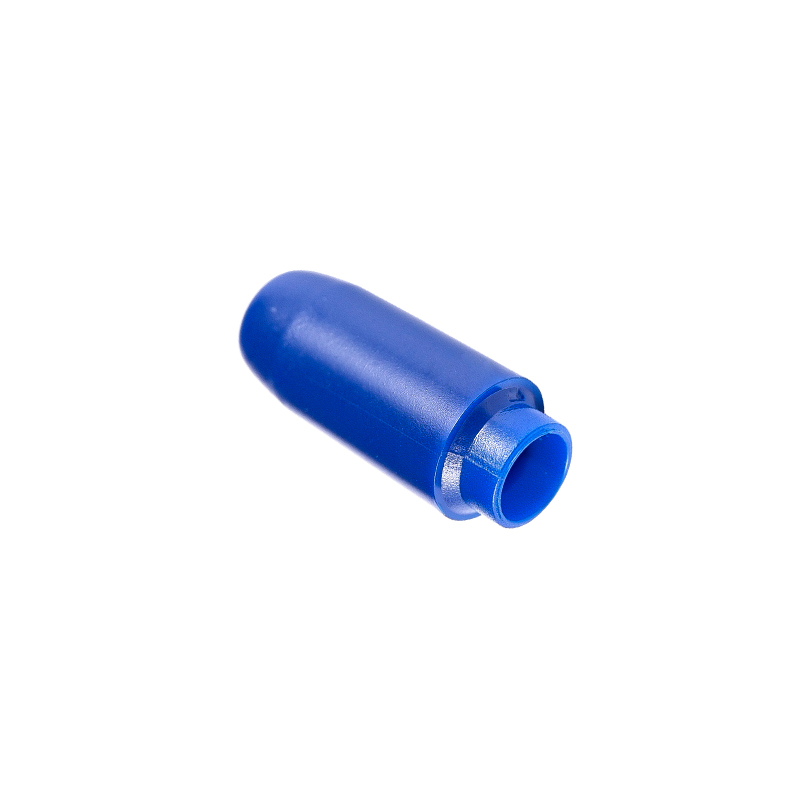
Une coque de manche de bistouri, un couvercle de fixation d'aiguille, une plaque de fixation en tube d'acier : ce sont de petites pièces en ABS où quelques centièmes de millimètre déterminent si l'instrument s'assemble sans problème dans la main du chirurgien. Les coques arrière en PTFE de qualité médicale sont utilisées là où le contact glissant et la résistance au nettoyage comptent plus que la rigidité.
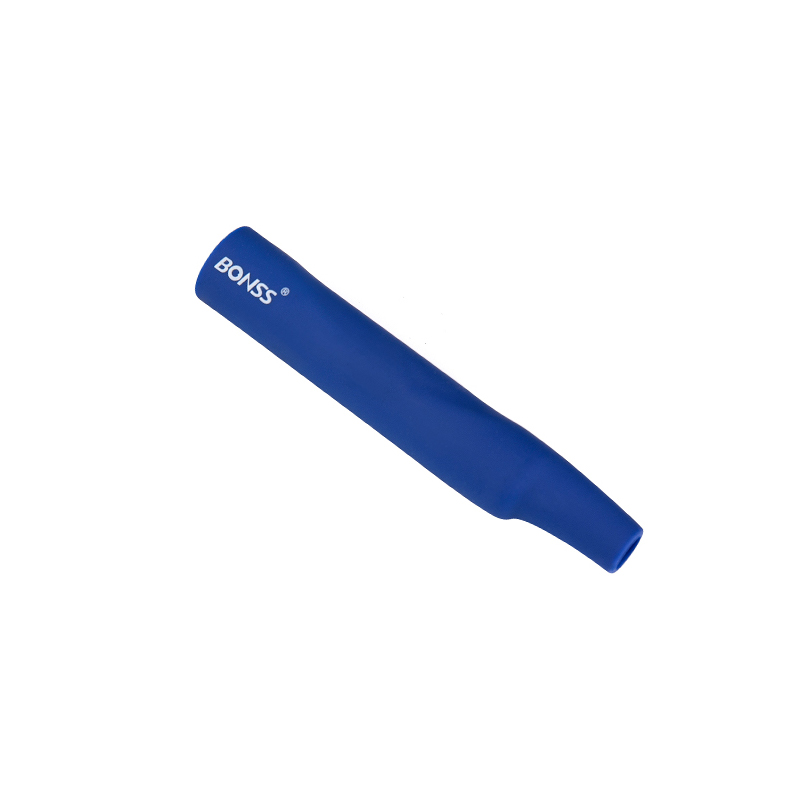
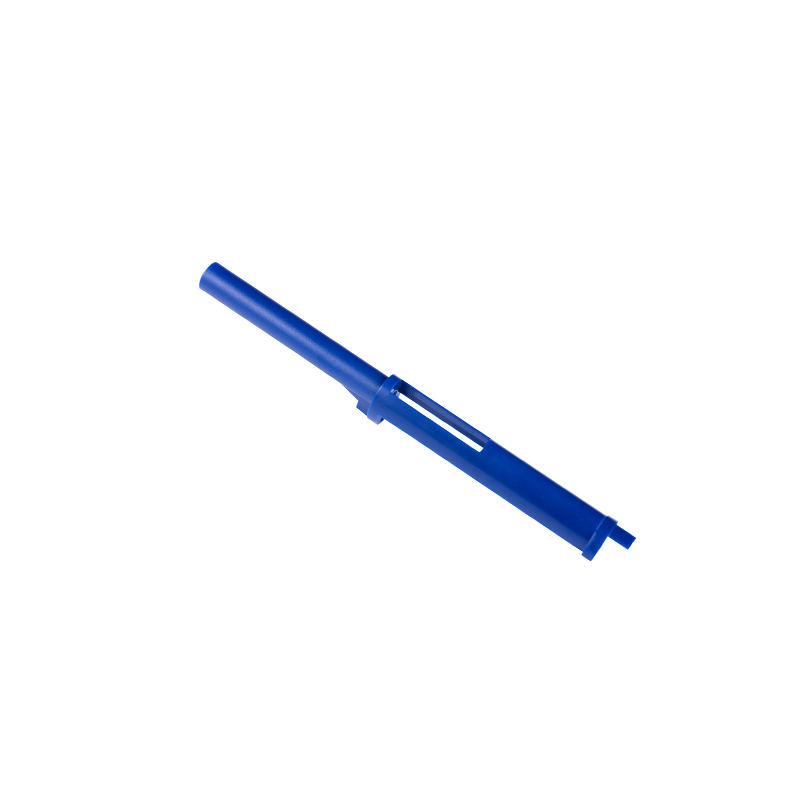
Coque moulée par injection de poignée d'ABS de scalpel mini-invasive Matériel: ABS 101.55*18*18mm Voir le produit → Le stylo est une petite boîte de vitesses. Les engrenages de tambour, les tiges de poussée, les cylindres rotatifs, les boutons de réglage de dose et les supports de recharge transparents doivent tous fonctionner ensemble au cours de centaines de cycles de dosage, c'est pourquoi le renforcement en fibre de verre et la modification du PTFE apparaissent si souvent dans cette famille.
Les connecteurs du gastroscope, les lentilles, les disques rotatifs et les coudes du laryngoscope sont moulés en PC transparent. Ici, l'ennemi n'est pas la force mais la brume, les traces d'écoulement et le stress interne, qui deviennent tous visibles dès que la lumière traverse la pièce.
Nous travaillons sous un système de gestion de la qualité ISO 9001 et appliquons les mêmes habitudes à chaque commande médicale : inspection du premier article par rapport au dessin, contrôles dimensionnels en cours de fabrication à des intervalles définis, rapport d'inspection final expédié avec le lot et programme d'entretien du moule documenté afin que l'état de l'outil ne devienne pas tranquillement une variable.
Les certificats de matériaux, les numéros de lot de résine et les enregistrements de processus sont stockés avec les pièces. Ainsi, lorsque l'auditeur d'un client demande quelle machine a moulé un carton spécifique, la réponse est disponible plutôt que reconstruite. Pour une vision plus large de la façon dont ces composants s'intègrent dans la fabrication des appareils, notre guide sur accessoires de moulage par injection médicale parcourt les catégories et les questions qui méritent d'être posées à un fournisseur.
Le moulage par injection de plastiques médicaux se résume à des variables restreintes : un matériau approuvé, un moule éprouvé, un processus documenté, un résultat mesurable, répété pour chaque lot. C’est l’approche que nous utilisons depuis 2002, et c’est pourquoi les clients reviennent avec la prochaine variante plutôt qu’avec le prochain problème.
Si vous avez un dessin, un matériau cible ou simplement un concept d'appareil nécessitant un composant en plastique, envoyez-le. Nous vous dirons honnêtement ce qui peut être moulé comme dessiné, ce qui nécessite une modification de conception et à quoi ressembleront l'outillage et les premiers articles.
Droits d'auteur © Suzhou Huanxin Precision Mouling Co., Ltd. Tous droits réservés. Fournisseur de moulage par injection plastique sur mesure