Processus de moulage par injection de plastique expliqué : étapes, matériaux et qualité
Sep 24,2026Services de moulage par injection de plastique : ce que les fabricants doivent savoir avant de commander
Sep 18,2026Moulage par injection plastique : types, conception, coûts et comment choisir un fabricant de moules
Sep 11,2026Moulage par injection de plastique médical : matériaux, normes et contrôle des processus
Sep 04,2026Que sont les pièces de moulage par injection automobile et pourquoi elles dominent
Aug 26,2026Chaque composant de précision commence par une décision sur la manière dont il sera fabriqué, et pour les pièces en plastique de petite et moyenne taille, le processus de moulage par injection plastique est généralement le meilleur candidat. Chez Suzhou Huanxin Precision Moulding, nous exécutons ce processus chaque jour ouvrable depuis 2002, moulant tout, depuis les anneaux de fixation de 1,5 g pour les testeurs de qualité de l'eau jusqu'aux composants internes d'imprimante de 108 g. En deux décennies, nous avons appris que le moulage par injection semble simple de l’extérieur et récompense une ingénierie minutieuse en dessous. Dans ce guide, nous expliquons étape par étape le fonctionnement du processus, partageons les leçons sur les matériaux et la conception que nous transmettons à nos clients et montrons pourquoi les détails sont si importants.
Le moulage par injection de plastique est un processus de fabrication dans lequel la résine thermoplastique est fondue, injectée sous haute pression dans un moule en acier, refroidie jusqu'à solidification et éjectée sous forme de pièce finie. Le moule, souvent appelé outil, contient une cavité et un noyau qui forment ensemble la forme négative du composant. Une fois l'outil existant, chaque cycle produit une pièce presque identique, c'est pourquoi le processus domine la production de masse de composants en plastique.
Ce qui rend le processus si attrayant est la combinaison de vitesse, de répétabilité et de liberté géométrique. Les structures nervurées, les éléments d'encliquetage, les surfaces optiques transparentes et les inserts surmoulés peuvent tous être produits en une seule étape. Pour les acheteurs B2B, les aspects économiques sont tout aussi convaincants : le coût unitaire diminue fortement une fois l'outillage amorti, ce qui rend le moulage par injection idéal pour des volumes de production allant de milliers à des millions de pièces.
Dans notre atelier, nous décrivons chaque cycle de moulage en six étapes :
Selon la taille de la pièce, l'épaisseur de la paroi et le matériau, un cycle complet peut durer de quelques secondes à quelques minutes. Maintenir ce cycle stable, prise après prise, est là où se manifeste la véritable discipline du moulage.
Les pellets sont acheminés depuis la trémie vers un baril chauffé, où une vis rotative transporte, fond et homogénéise la résine grâce à une combinaison de chaleur du baril et de cisaillement mécanique. La vis agit alors comme un piston, injectant une dose précisément dosée dans le moule fermé.
Qu'elle soit actionnée par une bascule ou hydraulique, l'unité de serrage maintient le moule fermé contre la pression de fusion et contrôle l'ouverture et la fermeture. Choisir le bon tonnage est important : une force insuffisante provoque un éclat, tandis qu'une force excessive gaspille de l'énergie et met l'outil sous tension.
L’outil est l’endroit où la qualité des pièces est véritablement décidée. L'acier de la cavité et du noyau définit la géométrie, les portes contrôlent l'entrée de la matière fondue, les canaux de refroidissement contrôlent le temps de cycle et le gauchissement, et le système d'éjection libère la pièce sans dommage. Les décisions prises lors de la conception du moule d'injection plastique, de la disposition des canaux aux angles de dépouille, se répercutent tout au long de la vie du projet. C'est pourquoi nous traitons la fabrication d'outils comme une discipline d'ingénierie plutôt que comme une tâche d'usinage.
La sélection des matériaux est l'une des premières conversations que nous avons avec les clients, car la résine détermine la résistance, la résistance à la température, la stabilité chimique, l'apparence et le coût. Le tableau ci-dessous résume les résines que nous traitons le plus souvent et les domaines dans lesquels elles excellent.
| Matériel | Points forts | Pièces typiques que nous moulons |
|---|---|---|
| ABS | Résistance aux chocs, finition facile | Poignées de scalpel, boîtiers d'appareils |
| PA66-GF30 | Rigidité et résistance à l'usure élevées | Tiges de poussée, engrenages de tambour |
| PC | Transparence et robustesse | Connecteurs gastroscope, lentilles |
| POM | Faible frottement, stabilité dimensionnelle | Engrenages de machines, boutons de déverrouillage |
| PBT | Résistance chimique et thermique | Entraîneurs de tige de poussée |
| PP | Résistance chimique, faible poids | Supports et supports |
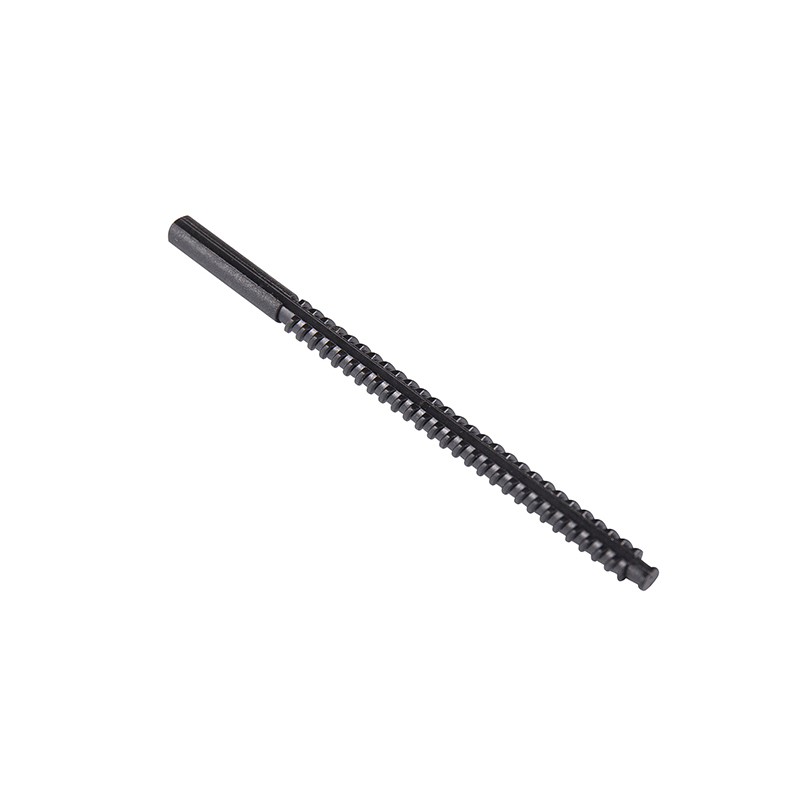
Pour les pièces devant résister à des charges mécaniques répétées, le renforcement en fibre de verre est souvent la solution. Une qualité chargée de verre telle que le PA66-GF30 mélangée à du PTFE améliore à la fois la rigidité et le comportement à l'usure, c'est pourquoi c'est notre matériau de choix pour les composants de transmission exigeants.
PA66-GF30 avec tige de poussée pour stylo d'injection 15 % PTFE Une tige de poussée PA66 renforcée de fibre de verre modifiée avec 15 % de PTFE pour une faible friction et une faible résistance à l'usure. Il illustre comment les matériaux renforcés et autolubrifiants offrent rigidité et durabilité dans des composants de transmission exigeants tels que les mécanismes des stylos à injection. Voir le produit → Un partenaire de moulage compétent examinera un dessin de pièce bien avant que l'acier ne soit découpé. Certaines des pratiques que nous mettons en avant dans chaque examen de conception pour moulage :
Ce dernier point mérite une attention particulière. Chaque résine rétrécit en refroidissant et à un rythme différent, donc prédire ce comportement sépare un lancement en douceur d'une surprise dimensionnelle. Notre guide de calcul du retrait lors du moulage par injection pour l'ABS, le PP et le nylon explique comment nous définissons les facteurs de retrait lors de la conception du moule.
Même une pièce bien conçue peut présenter des défauts si les conditions du processus dérivent. Les problèmes que nous rencontrons le plus souvent sont les suivants :
La plupart des défauts sont dus à trois variables : les paramètres du processus, la conception du moule ou l'humidité du matériau. Les résines hygroscopiques telles que le PA66 et le PC doivent être soigneusement séchées avant le moulage, et une configuration disciplinée maintient le processus stable autour du centre de sa fenêtre plutôt que sur ses bords.
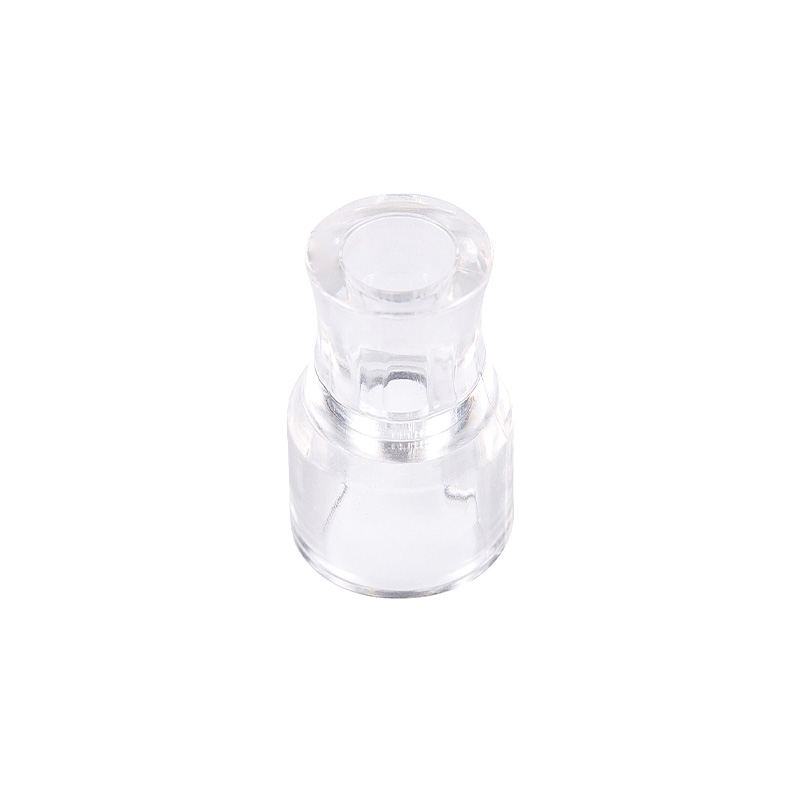
Les mêmes fondamentaux servent des marchés finaux très différents, et notre propre portefeuille reflète cette fourchette. Dans les dispositifs médicaux, la précision et la pureté des matériaux ne sont pas négociables. Les composants PC transparents pour les équipements endoscopiques, par exemple, exigent à la fois une clarté optique et un contrôle dimensionnel strict, comme le montrent nos connecteurs pour gastroscopes.
Connecteur d'injection PC transparent pour gastroscope médical Moulé par injection à partir de polycarbonate de qualité médicale, ce connecteur pour gastroscope allie clarté optique et tolérances dimensionnelles serrées. Il montre pourquoi les pièces transparentes en PC conviennent aux dispositifs médicaux de précision exigeant de la clarté, de la résistance aux chocs et des surfaces hygiéniques et faciles à nettoyer. Voir le produit → Dans les applications automobiles, les composants tels que les carters de moteur à gradation et les bagues de jambe de force électriques doivent résister aux vibrations et aux variations de température. Les produits électriques dépendent de structures internes stables, tandis que les machines alimentaires et les instruments de qualité de l'eau ont besoin de matériaux résistant à l'humidité, à la fatigue et aux produits chimiques de nettoyage. Les engrenages sont un cas classique : le faible frottement et la stabilité dimensionnelle du POM en font le choix naturel pour un engrenage de transmission pour machines alimentaires qui fonctionne toute la journée.
Engrenage moulé par injection POM pour machines alimentaires Fabriqué à partir de POM de qualité alimentaire, cet engrenage tire parti de la faible friction, de la stabilité dimensionnelle et de la résistance à la corrosion du matériau. Cela démontre pourquoi le POM est le choix naturel pour les engrenages de transmission fonctionnant en continu dans les environnements de production alimentaire. Voir le produit → Comprendre le processus de moulage par injection de plastique est la première étape vers une pièce réussie ; la seconde consiste à choisir un partenaire qui vit chaque jour dans ces détails. Depuis 2002, notre équipe de Suzhou conçoit et construit des moules de précision et des composants moulés pour des clients des secteurs de la fabrication médicale, automobile, électrique et d'instruments, le tout à partir d'une seule installation avec fabrication d'outils en interne. Si vous développez un nouveau composant ou réapprovisionnez un composant existant, nous serons heureux d'examiner vos dessins, de recommander des matériaux appropriés et de partager ce que plus de vingt ans d'expérience dans la presse nous ont appris.
Droits d'auteur © Suzhou Huanxin Precision Mouling Co., Ltd. Tous droits réservés. Fournisseur de moulage par injection plastique sur mesure