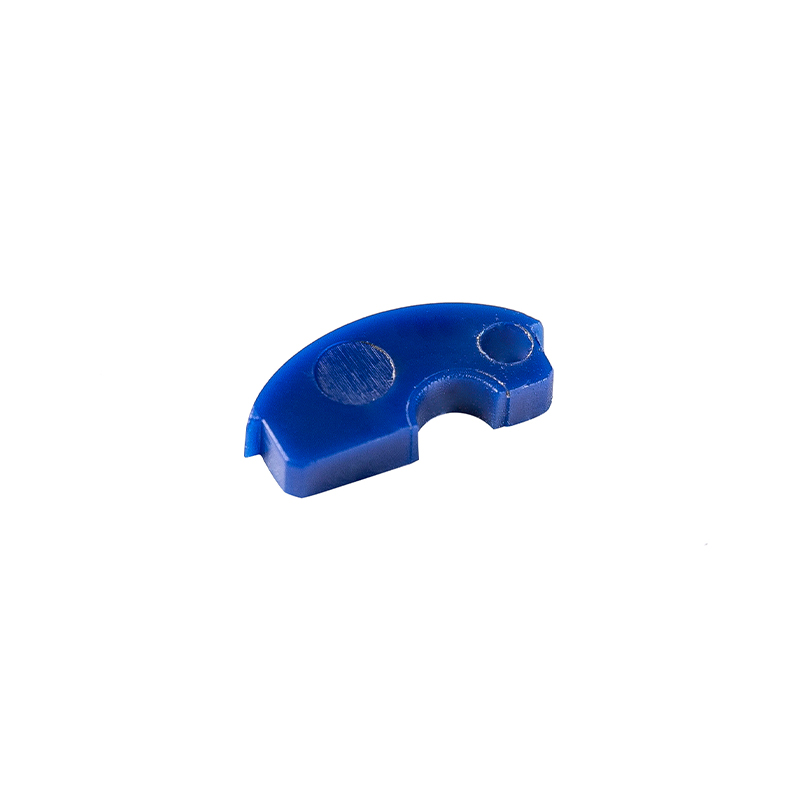
Pièces moulées en plastique : matériaux, procédés et conseils de fabrication de précision
Oct 09,2026Plastiques médicaux moulés par injection : un guide pratique pour les fabricants d'appareils
Sep 30,2026Processus de moulage par injection de plastique expliqué : étapes, matériaux et qualité
Sep 24,2026Services de moulage par injection de plastique : ce que les fabricants doivent savoir avant de commander
Sep 18,2026Moulage par injection plastique : types, conception, coûts et comment choisir un fabricant de moules
Sep 11,2026Les pièces moulées en plastique ont tendance à être les membres les plus discrets de toute équipe produit. Ils maintiennent fermement une lame chirurgicale, mettent une dose en place, amortissent un support électrique ou s'assoient à l'intérieur d'une imprimante pour effectuer le même petit travail un million de fois sans se plaindre. Si vous les spécifiez, les concevez ou les fabriquez, vous savez déjà que les vraies questions concernent rarement le plastique en tant que matériau. Ils sont axés sur la cohérence : le même ajustement, la même sensation, les mêmes dimensions, lot après lot.
Ce qui suit est un aperçu pratique des pièces moulées en plastique : ce que recouvre le terme, en quoi les principales voies de moulage diffèrent, pourquoi la sélection des matériaux change tant et quels détails déterminent généralement si une pièce fonctionne sur le terrain ou cause des problèmes sur la chaîne d'assemblage.
D'une manière générale, une pièce moulée en plastique est tout composant en plastique dont la forme est formée à l'intérieur d'un outil, plutôt que découpée, usinée ou collée à partir d'une feuille. Les moules et les matrices se présentent sous de nombreuses formes, c'est pourquoi la catégorie s'étend du bouton de deux grammes au réservoir d'eau.
Les membres typiques de la famille comprennent :
La plupart de notre travail se situe au niveau de la précision dans le domaine du moulage par injection : des pièces de petite et moyenne taille mesurées en grammes, où quelques centièmes de millimètre déterminent si un porte-aiguille s'adapte correctement ou si une tige de poussée se déplace en douceur.
Les ingénieurs qui découvrent le sujet supposent souvent que tout le plastique moulé est produit de la même manière. Ce n’est pas le cas, et choisir le mauvais itinéraire dès le début peut enfermer un projet dans des coûts d’outillage inutiles ou dans une forme qui ne peut tout simplement pas être remplie. Le tableau ci-dessous est une orientation rapide.
| Processus | Comment le plastique prend forme | Pièces moulées typiques |
|---|---|---|
| Moulage par injection | La matière fondue est injectée dans un moule en acier fermé et refroidie sous pression | Boîtiers, poignées, engrenages, connecteurs, bagues, petites pièces structurelles |
| Extrusion | La matière fondue est poussée en continu à travers une filière, puis refroidie et découpée. | Tuyaux, tubes, profilés, tôles, isolation de câbles |
| Moulage par soufflage | Un tube ramolli est gonflé contre les parois d'un moule creux | Bouteilles, cruches, réservoirs de carburant, récipients creux |
| Moulage par compression | Une charge mesurée est pressée dans une cavité chauffée et durcie | Grands panneaux, isolateurs électriques, pièces composites |
| Moulage par rotation | La poudre fond et recouvre l'intérieur d'un moule à rotation lente | Réservoirs, structures de jeux, grosses coquilles creuses |
Le moulage par injection domine chaque fois que la tolérance et la répétabilité comptent le plus, car le moule définit la géométrie et la machine répète le cycle. Les autres itinéraires gagnent leur place grâce à leur longueur continue, à leur volume creux ou à leur très grande surface, et non à un contrôle dimensionnel strict.
Deux pièces peuvent partager une géométrie identique et se comporter complètement différemment en raison de la résine qui se trouve derrière elles. Lorsque nous examinons un nouveau projet, la sélection des matériaux suit généralement la fonction plutôt que l'inverse.
Les mélanges sont là où les choses deviennent intéressantes. Un engrenage à tambour moulé en PA66 avec 30 % de fibre de verre et une petite quantité de PTFE gagne en rigidité grâce au verre et en surface à moindre friction grâce au PTFE, ce qui est exactement ce dont un mécanisme de dosage a besoin sur des milliers de cycles. De petits ajouts comme ceux-ci font souvent la différence entre une pièce qui réussit la validation et une autre qui échoue trois mois plus tard.
La précision est rarement le résultat d’un seul geste astucieux. Il s’accumule parmi des dizaines de décisions ordinaires prises ou évitées lors du développement d’outils et de processus. L'épaisseur de la paroi, l'angle de dépouille, l'emplacement de la porte, la disposition du refroidissement et la compensation du retrait déterminent tous les dimensions finales avant même la prise de vue. Compréhension comment les décisions de conception de moules se traduisent jusqu'à la pièce finie rend le reste de la conversation beaucoup plus facile.
Du côté du processus, la température de fusion, la température du moule, la vitesse d’injection, la pression de maintien et le temps de refroidissement laissent tous des empreintes digitales sur la pièce. Il en va de même pour le séchage de la résine, qui est facile à négliger et coûteux à se tromper avec des matériaux hygroscopiques comme le PA et le PC. Parce que nous construisons nos propres moules, les ajustements se font dans l'acier plutôt que dans une feuille de calcul. Si une côte a besoin d'un dixième de millimètre supplémentaire de relief, elle peut être coupée et testée à nouveau au lieu d'en discuter.
Les mêmes petits composants apparaissent dans des secteurs très différents, ce qui constitue l’un des aspects les plus agréables du travail dans ce domaine. Une stratégie de tolérance développée pour une application s’avère souvent être exactement ce dont une autre a besoin.
C'est le domaine le plus exigeant que nous servons. Les manches de scalpel peu invasifs nécessitent des surfaces lisses et une fixation fiable de l’aiguille. Les stylos injecteurs dépendent de tiges de poussée, d’engrenages de tambour, de boutons de réglage de la dose et de porte-recharges qui fonctionnent malgré des milliers d’actionnements. Les connecteurs endoscopiques transparents exigent une clarté optique sans marques d'écoulement visibles. Le plus large accessoires de moulage par injection médicale Le domaine récompense partout les trois mêmes habitudes : la qualité correcte des matériaux, la propreté et la répétabilité dimensionnelle.
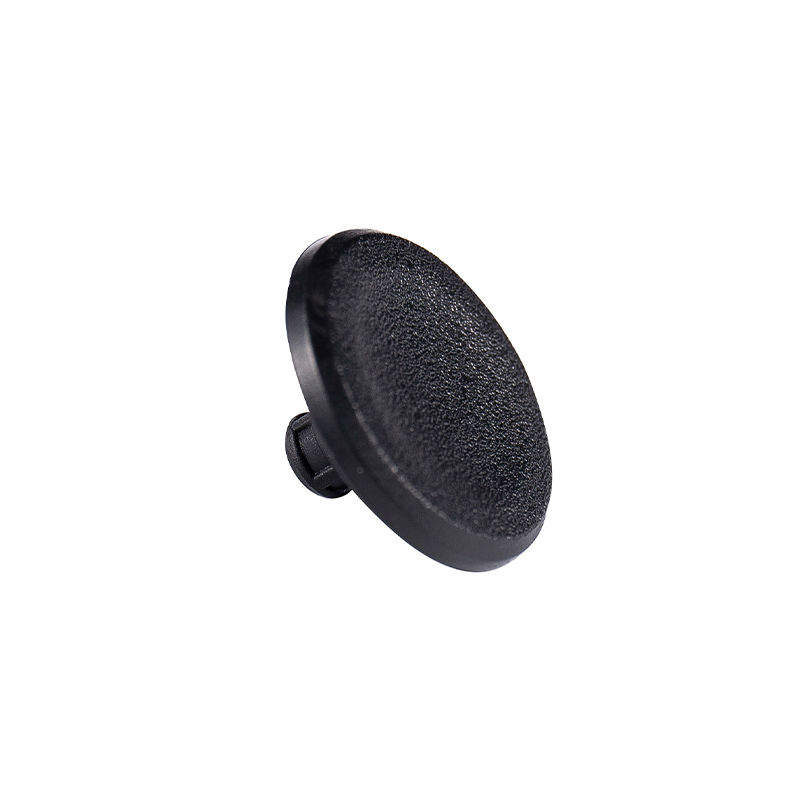
Bouton de déverrouillage POM pour stylos à injection médicale Un bouton de libération POM de 0,70 g pour stylos injecteurs, avec des dimensions précises, une libération de dose en douceur d'une seule main et une surface antidérapante pour une utilisation fréquente. Voir le produit → Derrière la garniture et autour des mécanismes, des pièces en plastique supportent la chaleur, les vibrations et les cycles de charge constants. Les moteurs de gradation de la lumière s'appuient sur des coques supérieures et des tiges d'éjection à géométrie stable, tandis que les vérins électriques utilisent des manchons et des bagues en polyamide chargé de verre qui doivent rester en place malgré les variations de température.
Bague de contrefiche électrique automobile PA66 Une bague PA66 70G33L pour systèmes de jambe de force électriques, avec un ajustement précis, une résistance à la chaleur de 80 à 120 °C et un support stable dans les lève-vitres ou les ouvre-coffres. Voir le produit → Les composants internes de l'imprimante, les bases et boutons de lampe, les couvercles d'extrémité de moteur, les crochets et engrenages de machines alimentaires et les boîtiers de testeur de qualité de l'eau appartiennent tous à la même famille. Ils sont rarement glamour, mais ce sont les pièces que les utilisateurs touchent et sur lesquelles ils comptent. Les pièces internes de l'imprimante en HIPS et PC/ABS en sont un bon exemple : d'apparence modeste, mais essentielles pour qu'un mécanisme reste aligné année après année.
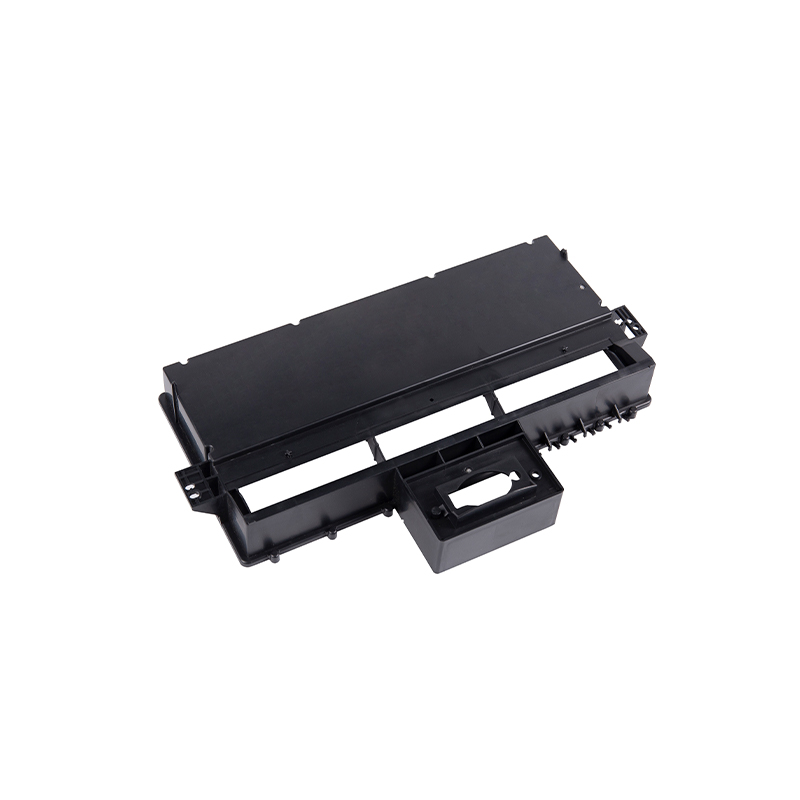
Pièces moulées par injection internes d'imprimante des HANCHES 108g Ces accessoires d'imprimante internes HIPS de 108 g prennent en charge un fonctionnement stable et isolé dans les imprimantes 3D industrielles et les équipements de moulage par injection de précision. Voir le produit → Les défauts des pièces moulées sont rarement mystérieux une fois que l’on sait où chercher.
Aucun de ces problèmes ne peut être résolu en tournant simplement un bouton. Ils sont résolus en lisant ensemble la pièce, l'outil et le processus.
La plupart des acheteurs de pièces moulées avec précision ne recherchent pas le plus grand fournisseur. Ils en recherchent un qui réponde clairement aux questions, conserve ses dimensions dans le temps et dit quelque chose d'utile lorsqu'une conception est sur le point de poser des problèmes.
Nous fabriquons des moules et des pièces moulées de précision à Suzhou depuis septembre 2002, dans une usine de plus de 10 180 mètres carrés située dans le parc industriel de Hengjing, dans le district de Wuzhong. Avec une équipe d'une cinquantaine de personnes, des machines d'injection de précision pilotées par ordinateur et notre propre équipement de fabrication de moules, nous traitons des petites et moyennes pièces pour des clients d'essais médicaux, automobiles, électriques, moteurs, alimentaires et environnementaux. Rien d'exotique, juste une longue habitude de prêter attention aux détails qui permettent aux pièces moulées en plastique de fonctionner.
Droits d'auteur © Suzhou Huanxin Precision Mouling Co., Ltd. Tous droits réservés. Fournisseur de moulage par injection plastique sur mesure