Moules à injection pour plastiques : un guide pratique de conception et de production
Nov 14,2026Moulage par injection de plastique pour dispositifs médicaux : guide pratique du mouleur
Nov 06,2026Pièces de moulage par injection : composants en plastique de précision pour le médical, l'automobile et plus encore
Oct 29,2026Produits moulés par injection : industries, matériaux et choix d'un partenaire
Oct 23,2026Moulage par injection de plastique pour pièces automobiles : guide du fournisseur de précision
Oct 16,2026Les moules d’injection pour les plastiques sont les outils qui transforment une bonne conception de pièce en un produit reproductible et vendable. Ce ne sont pas de simples blocs d’acier dans lesquels est creusée une cavité. Un moule de production transporte le système de canaux, les canaux de refroidissement, l'éjection, la ventilation et les arrêts qui déterminent le temps de cycle, la stabilité dimensionnelle et la finition de surface. Chez Suzhou Huanxin Precision Moulding, nous travaillons sur des moules et des pièces moulées de précision depuis 2002, et une leçon revient sans cesse : plus le moule est examiné tôt, moins il y a de surprises lors de l'essai.
Ce guide est un aperçu pratique destiné aux ingénieurs et aux acheteurs qui planifient une nouvelle pièce en plastique, améliorent un outil existant ou comparent des devis. Il couvre les types de moules, les détails de conception, les choix de matériaux, les défauts courants, la durée de vie des outils et les questions à se poser avant le démarrage d'un projet.
Le cycle de moulage par injection est simple à décrire et difficile à perfectionner. Le moule se ferme, la vis pousse le polymère fondu à travers le canal et la porte dans la cavité, la pression de compression maintient la pièce pendant qu'elle refroidit et l'outil s'ouvre pour que la pièce puisse être éjectée. Chacune de ces étapes dépend du moule. Une porte restrictive peut remplir la pièce mais créer un cisaillement élevé. Un mauvais refroidissement peut allonger le cycle et faire sortir la pièce des tolérances. Une ventilation faible peut emprisonner l’air et laisser des marques de brûlure.
Le moule doit également être adapté à la machine. La hauteur d'arrêt, l'espacement des barres de liaison, la course d'éjection, la taille du tir et le tonnage des pinces sont tous importants. Un outil bien conçu pour une presse peut s'avérer difficile, voire impossible, à utiliser sur une autre. Il est donc utile de convenir de la plate-forme de production avant de couper l'acier.
La plupart des projets commencent par un choix entre quelques constructions de moules courantes. La bonne réponse n’est pas toujours la plus sophistiquée ; c'est celui qui s'adapte à la pièce, à la résine, à la tolérance et au volume. Le tableau ci-dessous donne une comparaison simple.
| Type de moule | Ajustement typique | Notes pratiques |
|---|---|---|
| Deux plaques | Pièces générales et volumes stables | Robuste et économique ; La disposition du portail et des glissières nécessite encore des soins. |
| Trois plaques | Pièces multi-empreintes nécessitant un déclenchement flexible | Positions de porte utiles, mais plus de matériel de guidage et un cycle plus long. |
| Canal chaud | Pièces techniques en grand volume | Moins de déchets de coureurs et des marques de porte plus propres ; le contrôle thermique est essentiel. |
| Insérer ou surmouler | Inserts métalliques, zones soft-touch et assemblages | La manipulation et les arrêts ajoutent de la complexité, alors planifiez-les tôt. |
| Moule familial | Petites pièces similaires dans une seule résine | Efficace pour les faibles volumes lorsque les cavités sont correctement équilibrées. |
Les outils à canaux chauds sont souvent intéressants pour les pièces d'ingénierie en grand volume car ils réduisent les déchets de canaux et les marques de seuil, mais ils nécessitent un contrôle thermique minutieux. Les outils d'insertion et de surmoulage ajoutent de la complexité à la manipulation et à la fermeture, il est donc préférable de les planifier avec le mouleur à la même table. Un moule familial peut être efficace pour des pièces de faible volume partageant une résine et une taille similaire, à condition que les cavités soient équilibrées.
De nombreux problèmes de moisissures sont conçus bien avant le premier tir. Les détails suivants méritent attention au stade du dessin :
La simulation est utile, mais elle fonctionne mieux lorsqu'elle répond à une question spécifique : cette position de porte remplira-t-elle la pièce, où sera l'air emprisonné ou à quelle déformation devons-nous nous attendre ? Notre guide de conception de moules d’injection plastique examine les composants et les choix de processus plus en détail. L’objectif n’est pas un modèle informatique parfait ; c'est un outil qui peut être moulé, entretenu et mesuré en production.
L'acier à outils et la résine plastique forment une paire. Un nylon chargé de verre peut user une porte à cavité souple au fil du temps, tandis que le PVC peut créer de la corrosion si l'acier et le circuit de refroidissement ne sont pas choisis avec soin. Le P20 et le 718H sont des choix pré-durcis courants pour les pièces générales ; Les qualités inoxydables S136 ou similaires conviennent aux applications transparentes, médicales ou corrosives ; H13 est souvent utilisé là où la chaleur et l’abrasion sont importantes. Les revêtements et les inserts peuvent prolonger la durée de vie, mais ils doivent résoudre un problème spécifique d'usure ou de détachement, et non cacher une conception faible.
Considérez une tige-poussoir pour stylo à injection médicale. La pièce peut nécessiter de la rigidité, un faible frottement, une compatibilité avec la stérilisation et des dimensions stables. Un matériau tel que le PA66-GF30 avec 15 % de PTFE peut être un point de départ judicieux, mais la grille, le refroidissement et l'éjection doivent néanmoins respecter l'orientation des fibres et la tolérance stricte.
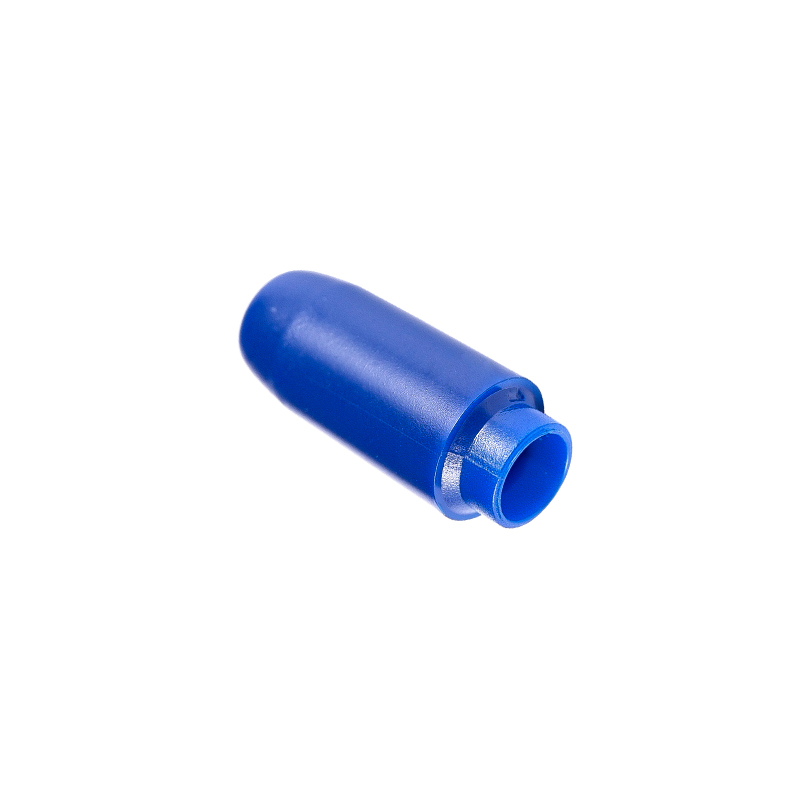
Tige de poussée PA66-GF30 pour stylos à injection médicale Une tige de poussée précise et à faible friction en PA66 renforcé de fibres de verre avec PTFE, adaptée aux assemblages de stylos injecteurs médicaux. Voir le produit → Les défauts sont des signaux. Un plan court peut indiquer une ventilation, la taille de la porte, la température de fusion ou un canal sous-dimensionné. Le flash peut provenir d'un serrage insuffisant, de surfaces de séparation usées ou d'un emballage excessif. Les marques d'évier font souvent suite à des sections épaisses et à un refroidissement médiocre ; le gauchissement peut provenir d'un retrait inégal ou d'une orientation des fibres. Les lignes de soudure, les stries argentées et les marques de brûlure racontent chacune une histoire différente sur l'écoulement, l'humidité ou le gaz emprisonné.
La réponse utile consiste à modifier une variable à la fois et à enregistrer le résultat. Le moulage scientifique, avec une fenêtre de processus documentée, est plus fiable que la poursuite des paramètres étape par étape. Cela rend également le passage de l’essai à la production beaucoup plus fluide.
La durée de vie d’un outil n’est pas un simple chiffre. Cela dépend de la qualité de l'acier, du traitement thermique, de la finition de surface, de l'abrasivité de la résine, du temps de cycle, de la qualité de l'eau de refroidissement et de la manière dont l'outil est traité entre les passes. Un outil polyvalent bien entretenu peut exécuter des centaines de milliers de cycles ; un outil durci pour une résine technique abrasive peut être construit pour plus. Le point important est de faire correspondre la durée de vie attendue du programme plutôt que de surconstruire chaque outil.
La maintenance doit être planifiée et non réactive. Les voies navigables doivent être nettoyées, les évents doivent être inspectés, les éjecteurs et les glissières doivent être lubrifiés et les surfaces de séparation doivent être entretenues. Un programme de maintenance court protège la cohérence dimensionnelle et évite les pannes coûteuses qui semblent toujours arriver au cours d’une semaine chargée.
Le coût suit la même logique. Le nombre d'empreintes, le choix de l'acier, le système de canaux chauds, l'état de surface, la tolérance, les coulisses, les poussoirs et la validation font tous évoluer les chiffres. Un devis bas qui ignore le support d’essai ou les mesures peut finalement s’avérer l’option la plus coûteuse.
Choisir un partenaire pour les moules à injection pour les plastiques is mostly about communication and evidence. Ask how the supplier will review the part design, how gate and cooling decisions are made, what steel will be used, how the trial will be measured and who owns the process window after handover. A supplier who can make the mould and run the mould has fewer excuses when the two do not agree.
Notre propre travail à Suzhou Huanxin combine la fabrication de moules de précision avec le moulage par injection de pièces techniques de petite et moyenne taille. Si vous avez besoin d'un partenaire de moulage de précision qui peut regarder ensemble le dessin, la résine et le volume de production, cette conversation vaut la peine d'être tenue tôt. Nous préférons remettre en question une paroi mince ou une contre-dépouille gênante avant la découpe de l'outil plutôt que de l'expliquer après.
Différentes industries demandent différentes choses à un moule. Les pièces médicales peuvent nécessiter des matériaux nettoyables, traçables et un contrôle dimensionnel strict. Les pièces automobiles nécessitent une résistance à la fatigue et des performances stables en cas de température. Les pièces électriques et d'imprimante équilibrent souvent la vitesse de moulage avec la cohérence dimensionnelle, tandis que les pièces de machines alimentaires doivent être adaptées à des nettoyages répétés et à un contact avec l'équipement alimentaire.
Pour les jambes de force électriques automobiles, une bague PA66 peut paraître simple, mais son ajustement, son comportement à l'usure et sa résistance au vieillissement dû à l'environnement routier dépendent du choix du matériau, de la position de la porte et de sa rondeur.
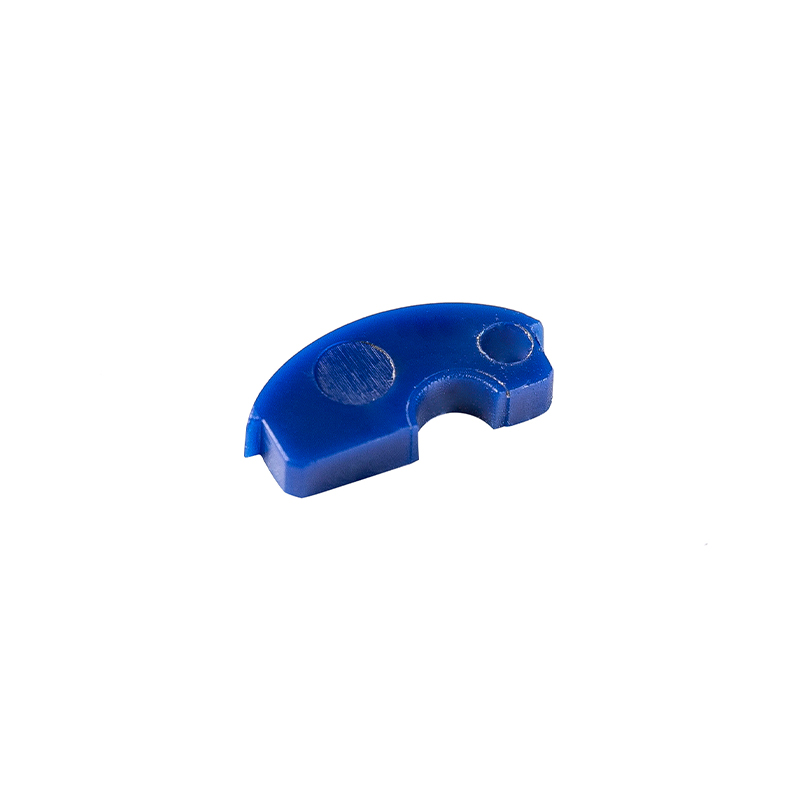
Bague PA66 pour systèmes de jambe de force électriques automobiles Douille DuPont PA66 70G33L moulée pour les assemblages de jambes de force électriques, offrant un ajustement précis et une résistance à la chaleur pour une utilisation automobile. Voir le produit → Un corps de testeur de qualité de l'eau est un autre exemple : un corps moulé de 50,1 g doit protéger l'électronique, s'adapter à l'ensemble et rester stable en service.
Corps de testeur de qualité de l'eau PPS pour la protection des instruments Un corps moulé en PPS de 50,1 g avec structure d'étanchéité, protégeant l'électronique du testeur de qualité de l'eau et permettant un fonctionnement stable. Voir le produit → Ce ne sont pas des pièces glamour, mais ce sont le genre de détails qui permettent à un produit de fonctionner.
De bons moules à injection pour les plastiques constituent un avantage discret. Ils n'apparaissent généralement pas dans une brochure produit, mais ils décident si un lancement se déroule à temps, si une tolérance est respectée et si le coût unitaire est judicieux. Si vous envisagez une nouvelle pièce, faites participer le mouliste dès le début à la conversation. Quelques questions pratiques au stade du dessin coûtent généralement moins cher qu'un changement après le premier essai.
Droits d'auteur © Suzhou Huanxin Precision Mouling Co., Ltd. Tous droits réservés. Fournisseur de moulage par injection plastique sur mesure